
Los transistores de alta movilidad electrónica (HEMT) basados en fosfuro de indio (InP) se utilizan ampliamente en aplicaciones exigentes de alta frecuencia, especialmente donde es esencial el bajo ruido y el alto rendimiento del transporte de electrones. Son especialmente relevantes para amplificadores criogénicos de bajo ruido (LNAs) para radioastronomía, lectura de computación cuántica y sistemas de onda milimétrica y submilimétrica.
El rendimiento de un HEMT InP depende no solo de la longitud de la compuerta, la resistencia de contacto y el procesamiento del dispositivo, sino también de la estructura epitaxial subyacente. El canal InGaAs, la barrera InAlAs, la capa espaciadora y el perfil de dopaje determinan colectivamente el gas de electrones bidimensional (2DEG), influyendo en la movilidad de portadores, el voltaje umbral, el rendimiento del ruido y la compatibilidad de fabricación.
Para los desarrolladores de dispositivos, optimizar la epitaxia InP HEMT requiere equilibrar el transporte de electrones, el control electrostático y la integración de procesos. Este artículo examina dos consideraciones importantes: la ingeniería de capa espaciadora para un rendimiento criogénico de bajo ruido y la estabilidad de capa durante la fabricación del dispositivo.
1. Estructuras Epitaxiales InP HEMT
Las obleas epitaxiales InP HEMT suelen emplear un canal InGaAs y una barrera InAlAs crecida sobre un sustrato InP semiaislante. La heteroestructura adaptada a la red soporta el transporte de electrones de alta movilidad, mientras que el perfil de dopaje y el diseño del espaciador ayudan a controlar la transferencia de electrones y la formación de 2DEG.
Dependiendo de los requisitos del dispositivo, la pila epitaxial puede incluir una capa de condensador InGaAs, una capa de paro de grabado InP, una barrera InAlAs, una capa espaciadora, un canal InGaAs y un búfer InAlAs.
A continuación se describen dos estructuras representativas. Los espesores exactos y las concentraciones de dopaje dependen de la arquitectura del dispositivo prevista y deben establecerse mediante un diseño específico de cada proyecto.
1.1 InGaAs/InAlAs/InP HEMT dopado con delta
Una estructura dopada con delta utiliza un plano de dopaje delgado y altamente localizado para suministrar electrones al canal. Un espaciador no dopado separa los dopantes del pozo cuántico InGaAs, ayudando a reducir la dispersión de impurezas ionizadas mientras mantiene una alta concentración de portadores.
| Capa Epi-Capa | Material | Grosor | Dopante |
|---|---|---|---|
| Cap | InGaAs | * | * |
| Tope de grabado | InP | * | * |
| Barrera | InAlAs | * | * |
| Dopaje planar | * | * | |
| Espaciador | InAlAs | 5nm | * |
| Canal | InGaAs | * | * |
| Buffer | InAlAs | * | * |
| Sustrato | SI-InP |
La concentración de dopaje delta y el grosor del espaciador deben optimizarse conjuntamente. La proximidad excesivamente cercana entre los dopantes y el canal puede aumentar la dispersión de impurezas, mientras que un espaciador excesivamente grueso puede modificar la transferencia de electrones y las características electrostáticas del dispositivo.
1.2 InGaAs/InAlAs/InP HEMT para aplicaciones de bajo ruido
Los HEMT InP de bajo ruido utilizan una heteroestructura similar, con la secuencia de capas y el perfil de dopaje adaptados a la temperatura de funcionamiento objetivo, rango de frecuencia y requisitos de ruido. Una estructura representativa como:
| Capa Epi-Capa | Material | Grosor | Dopante |
|---|---|---|---|
| Cap | InGaAs | 20nm | * |
| Tope de grabado | InP | * | * |
| Barrera | InAlAs | * | * |
| Espaciador | InAlAs | * | * |
| Canal | InGaAs | * | * |
| Buffer | InAlAs | * | * |
| Sustrato | SI-InP |
Para los LNAs criogénicos, el diseño epitaxial debe tener en cuenta la movilidad de portadores a baja temperatura, el voltaje umbral, el control de compuertas y el ruido intrínseco del canal. Para dispositivos de ondas milimétricas, los compromisos relevantes también pueden incluir densidad de portadoras, resistencia de acceso, capacitancia parásita y ganancia en alta frecuencia.
PWG puede discutir los requisitos personalizados de crecimiento epitaxial basados en InP según la secuencia de la capa objetivo, grosores, perfiles de dopaje y especificaciones del sustrato.
2. Espesor de la capa espaciadora y rendimiento del ruido criogénico
En un HEMT típico de InP, los electrones suministrados por una capa dopada con delta de sili se transfieren al pozo cuántico de InGaAs, formando un 2DEG cerca de la heterointerfaz InAlAs/InGaAs. La región InAlAs no dopada entre el plano dopante y el canal se conoce como capa espaciadora.
Grosor del espaciador, comúnmente denotado como dSP, influye en el equilibrio entre la concentración de portadores, la movilidad y el control electrostático. Un espaciador más fino coloca los dopantes ionizados más cerca del canal, aumentando potencialmente la dispersión de impurezas. Aumentar el grosor del espaciador puede mejorar la movilidad, pero el valor óptimo depende de la heteroestructura completa y de las condiciones de funcionamiento del dispositivo.
2.1 Influencia en la movilidad y las características de la corriente continua
Li et al. (2022) investigaron HEMTs InP con espesores de espaciadores de 1, 3, 5 y 7 nm. Las concentraciones de dopaje delta se calibraron para mantener una concentración superficial de electrones de aproximadamente 2,5 × 1012cm−2.
A baja temperatura, la movilidad Hall reportada aumentó de aproximadamente 17.000 cm²/V·s para el espaciador de 1 nm a 53.000 cm²/V·s para el espaciador de 5 nm, con una mejora adicional que se acercaba a la saturación en 7 nm.
Los resultados indican que un espaciador muy fino puede aumentar la dispersión de impurezas y limitar el transporte de electrones. Sin embargo, maximizar la movilidad por sí solo no produce necesariamente el mejor rendimiento global del dispositivo.
A 5 K, el dispositivo espaciador de 1 nm mostraba una capacidad reducida de conducción de corriente. El dispositivo espaciador de 5 nm logró un swing subumbral de aproximadamente 12 mV/dec y un voltaje umbral de 0,1 V, demostrando un control favorable de la puerta bajo las condiciones de prueba reportadas.
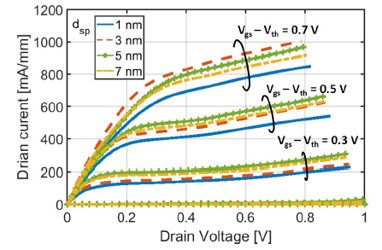
Fig. 1 — Características de salida de los HEMT InP con diferentes grosores de capa espaciadora
2.2 Espesor del espaciador y ruido a bajas temperaturas
Para evaluar el impacto práctico sobre el ruido, los investigadores integraron HEMTs con diferentes grosores de espaciadores en LNAs de tres etapas que operaban entre 4 y 8 GHz y midieron sus temperaturas de ruido a 5 K.
Las temperaturas medias de ruido del LNA medidas fueron:
| Espesor del espaciador | Temperatura media de ruido del LNA |
|---|---|
| 1 nm | 1,9 K |
| 3 nm | 1,7 K |
| 5 nm | 1,4 K |
| 7 nm | 1,6 K |
Entre las estructuras probadas, el espaciador de 5 nm proporcionó la temperatura media de ruido más baja. La temperatura de ruido extraída del drenaje también alcanzó su mínimo para esta estructura, lo que indica un menor ruido intrínseco del canal bajo las condiciones de funcionamiento investigadas.
Estos resultados demuestran que la optimización por capa de espaciador puede influir directamente en el rendimiento del ruido a baja temperatura de los HEMT InP. También muestran por qué el diseño epitaxial debe evaluarse en función de los requisitos operativos a nivel de dispositivo en lugar de la movilidad del portador únicamente.
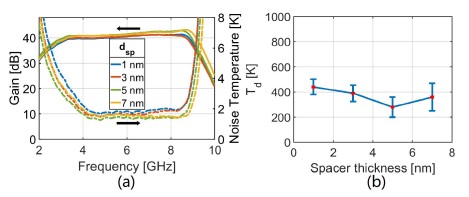
Fig. 2 — Ganancia y temperatura de ruido de LNAs criogénicas que incorporan HEMTs InP con diferentes grosores de espaciadores, incluyendo la temperatura de ruido de drenaje extraída
2.3 Transferencia en el espacio real y el espesor óptimo del espaciador
Un mecanismo discutido por Li et al. es la transferencia en espacio real (RST), en la que electrones de canal energético cruzan la barrera de potencial y entran en la capa de barrera. Este proceso puede introducir ruido adicional y reducir la eficiencia del transporte del canal previsto.
En el estudio reportado, los dispositivos con separadores de 1 y 3 nm mostraron resistencia diferencial negativa bajo alta tensión de compuerta, mientras que los dispositivos de 5 y 7 nm no mostraron el mismo comportamiento bajo las condiciones probadas.
Los investigadores también descubrieron que la estructura del espaciador de 5 nm tenía el voltaje de sobremarcada de puerta más bajo en la polarización óptima de ruido. Esto era coherente con una reducción de la transferencia en espacio real y una menor temperatura de ruido medida.
Los hallazgos destacan la interacción entre el grosor del espaciador, el voltaje umbral, el transporte de portadora y la generación de ruido. Para los HEMT InP criogénicos, el espaciador óptimo es por tanto un parámetro de diseño específico del dispositivo y no un valor fijo aplicable a toda estructura epitaxial.
3. Estabilidad de la capa de condensación y resistencia de contacto en el procesamiento HEMT de InP
El rendimiento eléctrico es solo una parte de la epitaxia InP HEMT exitosa. La capa de condensación también debe mantenerse compatible con la metalización posterior, la eliminación de resistencias y otros pasos de fabricación.
Saranovac et al. (2019) investigaron el grabado electroquímico en la fabricación de InP HEMT e informaron que la contaminación por humedad durante el despegue metálico podía dañar estructuras de capas basadas en GaInAs/InGaAs altamente dopadas, dependiendo del sistema de materiales y las condiciones de procesamiento.
Este daño puede reducir el área de contacto efectiva y aumentar la resistencia óhmica, minando los beneficios eléctricos de una estructura epitaxial bien diseñada de otro modo.
3.1 Grabado relacionado con la humedad durante el despegue metálico
En los experimentos reportados, la resistencia al contacto aumentó con el aumento del contenido de agua en el disolvente de despegue N-metil-2-pirrolidona (NMP) y con tiempos de exposición más largos.
Las observaciones de SEM en sección transversal y superficial revelaron grabados laterales bajo los bordes metálicos, creando huecos en la capa de la capa y reduciendo el área de contacto efectiva.
Estos resultados indican que la integridad de la capa de condensación puede verse afectada por las interacciones entre el semiconductor, el metal y el entorno de procesamiento. Por tanto, el control de humedad y las condiciones de despegue merecen atención al desarrollar procesos fiables de fabricación InP HEMT.
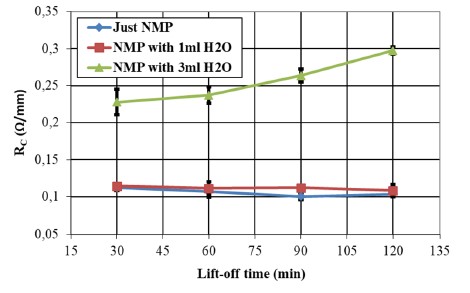
Fig. 3 — Tendencia de variación de la resistencia de contacto bajo diferentes contenidos de agua y tiempos de despegue
3.2 Relación entre dopaje y grabado electroquímico
El estudio propuso que la química de los disolventes relacionada con la humedad y las reacciones electroquímicas entre el metal y el semiconductor contribuyeron al daño observado en la capa de condensación.
Las capas de condensador altamente dopadas pueden proporcionar un camino de baja resistencia para la formación de contacto óhmico, pero también debe considerarse su comportamiento durante el procesamiento húmedo. Bajo las condiciones investigadas, un mayor dopaje se asoció con un grabado más severo, ilustrando un posible equilibrio entre la resistencia de contacto y la estabilidad del proceso.
Las implicaciones son importantes para el diseño epitaxial: el aumento del dopaje en capa no debe tratarse como una solución aislada a la resistencia de contacto. La composición del material seleccionado, el perfil de dopaje, el sistema metálico y el entorno de fabricación deben considerarse en conjunto.
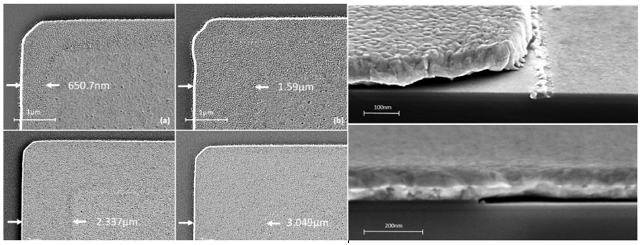
Fig. 4 — Imágenes SEM que muestran grabado lateral y formación de vacíos bajo contactos metálicos durante el procesamiento del despegue
Estas observaciones no significan que las capas de capa altamente dopadas sean inherentemente inadecuadas. Más bien, enfatizan la necesidad de ajustar las especificaciones epitaxiales con el proceso de fabricación previsto y de controlar la exposición a la humedad durante los pasos sensibles de procesamiento.
4. Consideraciones clave para el diseño epitaxial de InP HEMT
El rendimiento de los HEMT InP depende de la interacción entre la estructura epitaxial, el transporte del portador y las condiciones de fabricación. Los estudios mencionados anteriormente destacan varias consideraciones importantes:
- Ingeniería 2DEG:La composición del canal, la estructura de la barrera y el perfil de dopaje influyen en la concentración y confinamiento de portadores.
- Optimización por capa espaciadora:El espesor del espaciador afecta la dispersión de impurezas, la movilidad electrónica, el voltaje umbral y el rendimiento del ruido criogénico.
- Funcionamiento a baja temperatura:Los parámetros epitaxiales deben evaluarse en función de la temperatura de funcionamiento objetivo, el rango de frecuencias y los requisitos de ruido.
- Estabilidad de la capa de capa:La composición de la tapa y el dopaje deben considerarse junto con las condiciones de metalización, resistencia de contacto y despegue.
- Compatibilidad de procesos:Los procesos de diseño y fabricación epitaxial deben optimizarse juntos para equilibrar el rendimiento eléctrico y la fiabilidad de la fabricación.
No existe una única estructura epitaxial óptima para cada aplicación de HEMT de InP. La combinación adecuada de grosores de capa, perfiles de dopaje y composiciones de materiales depende de la arquitectura del dispositivo prevista y de las condiciones de funcionamiento. Por tanto, un diseño epitaxial cuidadoso es esencial para lograr el equilibrio requerido entre bajo ruido, alta movilidad electrónica, control electrostático y compatibilidad de procesos.
Referencias
- Li, J., Pourkabirian, A., Bergsten, J., Wadefalk, N., & Grahn, J. (2022). Influencia del espesor del espaciador en el rendimiento del ruido en HEMTs InP para LNAs criogénicos.Letras de Dispositivo Electrónico IEEE, 43(7), 1029–1032.
- Saranovac, T., Ruiz, D. C., Han, D., Arabhavi, A. M., Ostinelli, O., & Bolognesi, C. R. (2019). Efectos del grabado electroquímico en la fabricación de HEMT en InP.Transacciones IEEE sobre la fabricación de semiconductores, 32(4), 496–501.
Habla con nuestro equipo sobre una epitaxia InP HEMT
Power Wafertech suministra materiales epitaxiales semiconductores personalizados para aplicaciones de dispositivos de alta frecuencia y bajo ruido. Contacta para explorar las estructuras epitaxiales de InP HEMT alineadas con la arquitectura de tu dispositivo y los requisitos de proceso.
Contacta con nuestro equipo